Fason Lazer Kesim Merkezi
 Teklif Al

Lazer kesim sonrasında parçanın alt veya kesim kenarında oluşan istenmeyen metal farklı metal kalıntıları, üretim kalitesini etkileyen önemli problemlerden biridir. Lazer kesiminde çapak oluşumu, çoğu zaman tek bir nedene bağlı değildir. Kesim hızı, lazer gücü, odak konumu, yardımcı gaz, malzeme türü ve sac kalınlığı gibi birçok parametrenin birlikte değerlendirilmesi gerekir. Bu nedenle lazer kesim sonrası görülen çapak, doğrudan makine arızası olarak değerlendirilmemelidir. Burada asıl önemli olan kesim prosesinin malzeme ve parça geometrisine uygun şekilde yönetilip yönetilmediğidir.
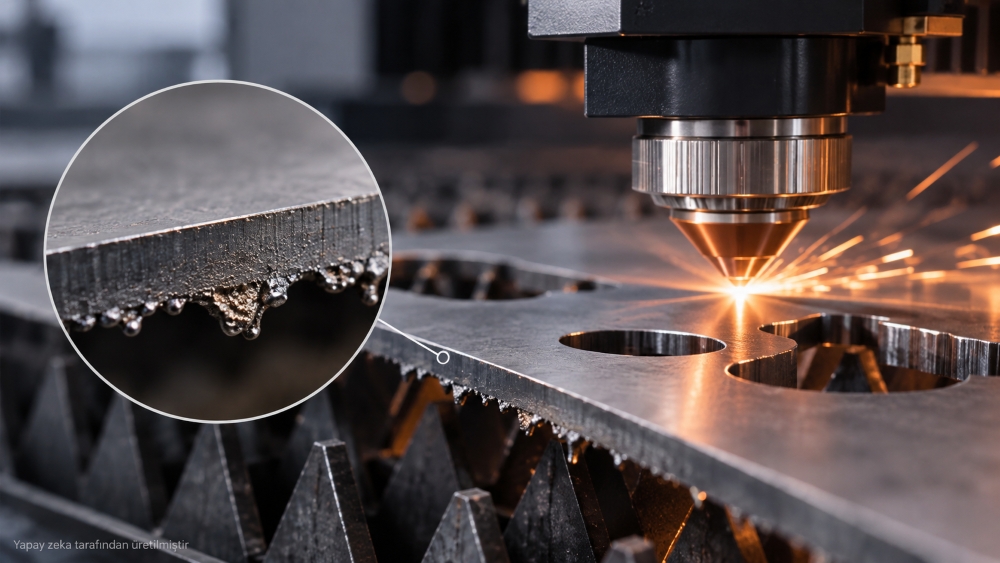
Çapak, lazer ışınının malzemeyi kesmesi sırasında oluşan erimiş metalin kesim bölgesinden yeterince uzaklaştırılmaması ve kesim kenarında kalmasıyla ortaya çıkabilir. Bu noktada kesim kalitesinin değerlendirilmesinde sadece parçanın ayrılmış olması yeterli değildir. Aynı zamanda kesim yüzeyinin düzgünlüğü, kenar geometrisi ve son ölçülerinde kontrol edilmesi gerekir.
Özellikle montaj, kaynak, büküm veya boyama gibi sonraki işlemlere girecek parçalarda çapak miktarı ciddi önem kazanır. Belirgin çapaklar parçanın birbirine oturmasını zorlaştırabilir veya ek bir çapak alma işlemi gerektirebilir. İşte bu nedenle lazer kesim kalitesi sadece kesimin tamamlanmasıyla değil, elde edilen parçanın kullanım amacına uygunluğu ile birlikte değerlendirilmelidir.
Lazer kesim çapak nedenleri oluşumu için temel ve tek bir cevap yoktur. Bu noktada da kesim prosesinde enerji aktarımı, eriyen malzemenin kesim yarığından uzaklaştırılması ve malzemenin ısıl davranışı beraber değerlendirilmelidir.
Kesim hızının malzeme ve kalınlığa uygun seçilmemesi çapak oluşumunun nedenlerinden biri olabilir. Bu aşamada hızın gereğinden fazla olması, lazer enerjisinin malzemeyi kesim boyunca yeterli şekilde işlemesini zorlaştırabilir. Çok düşük hızlarda ise malzemeye aktarılan ısı artarak kesim kenarında erimiş metal birikmesine yol açabilir. Bu nedenle amaç sadece yüksek veya düşük hız kullanmak değil, malzeme ve kalınlığa uygun proses boyunca kontrollü bir kesim hızı belirlemektir.
Lazer gücü, kesim hızı, odak ve gaz basıncı birbirinden bağımsız düşünülemez. Güç ile diğer parametreler arasında uygun bir denge kurulmadığında kesim sırasında eriyen malzemenin uzaklaştırılması zorlaşabilir. Bu nedenle sadece lazer gücünü artırmak veya azaltmak çapak problemini çözmek için yeterli değildir. Kesim parametrelerinin malzemenin türü ve kalınlığıyla uyumlu olması gerekir.
Lazer ışınının odak noktası, kesim yarığındaki enerji yoğunluğu ve kesim geometrisini etkiler. Burada yanlış odak konumu, özellikle belirli malzeme ve kalınlıklarda kesim kalitesinin düşmesine ve çapak oluşumunun artmasına neden olabilir.
Yardımcı gazın temel görevlerinden biri, kesim sırasında oluşan erimiş malzemenin kesim bölgesinden uzaklaştırılmasına yardımcı olmaktadır. Burada kullanılan gazın türü ve basıncı, malzemeye ve kesim yöntemine göre değişiklik gösterir.
Her malzeme lazer enerjisine aynı şekilde tepki vermez. Çelik, paslanmaz çelik, alüminyum ve farklı alaşımların ısıl özellikleri ve lazer enerjisini absorbe etme davranışları farklıdır. Sac kalınlığı arttıkça kesim koşullarıda değişir. Bu nedenle aynı makine ve benzer parametrelerle farklı kalınlıklarda aynı kesim sonucunun alınması beklenmemelidir.
Çapak oluşumunu azaltmak için öncelikle problemin hangi aşamadan kaynaklandığı belirlenmelidir. Bunun için kesim kenarı incelenerek hız, güç, odak ve gaz parametreleri kontrollü şekilde değerlendirilir. Aynı zamanda kesim parametrelerinin malzeme ve kalınlığa göre optimize edilmesi, uygun yardımcı gazın ve basıncın seçilmesi, nozülün doğru şekilde kullanılması ve odak konumunun kontrol edilmesi kesim kalitesinin iyileştirilmesine yardımcı olabilir.
Ayrıca nozülün durumuda göz ardı edilmemelidir. Nozülün uygun olmaması veya düzgün çalışmaması gaz akışını ve kesim performansını etkileyebilir. Modern sistemlerde nozül durumunun kontrolüne yönelik teknolojilerin bulunması bunun üretim kalitesi açısından önem gösterir.
Çapaklı parçalar sonraki üretim aşamalarında ek işlem gerektirebilir. Özellikle burada montaj sırasında temas yüzeylerinde kalan çapaklar parçaların doğru konumlanmasını zorlaştırabilir ve sorunlara sebep olabilir. Kaynak öncesinde çapak ve oksitlerin temizlenmesi gerekebilir. Aynı zamanda boyama veya kaplama yapılacak parçalarda da yüzey hazırlığının kalitesi önem kazanır. Büküm işlemlerinde ise kesim kenarının durumu parçanın yüzey kalitesi ve işlem güvenliği açısından dikkate alınabilir. Bu nedenle lazer kesim sonrası çapak sadece estetik bir problem olarak değil, üretim zincirinin sonraki aşamalarını etkileyebilecek bir proses sonucu olarak değerlendirilmelidir.
Proje bazlı üretimde kesim işleminden önce malzeme türü, sac kalınlığı, parça geometrisi ve kullanım amacı belirlenmelidir. Teknik resimde belirtilen kritik ölçüler ve yüzey beklentileride üreticiye açık şekilde aktarılmalıdır. Özellikle fason lazer kesim ve fiber lazer kesim projeleri için makinenin teknik kapasitesinin yanında proses yönetimide değerlendirilmelidir.
Bu nedenle lazer kesim hizmeti alınırken sadece makinenin lazer gücüne bakmak yerine üreticinin proje detaylarını değerlendirme, uygun parametreleri belirleme ve kritik parçaları kontrol etme yaklaşımınada dikkat edilmelidir.
Lazer kesim uygun olmayan kesim hızı, güç ve hız arasındaki uyumsuzluk, yanlış odak konumu, yardımcı gazın türü veya basıncı ve sac kalınlığı gibi nedenlerle çapak bırakabilir. Çapak çoğu zaman bu parametrelerin birlikte değerlendirilmesi gereken bir proses problemi olarak görülmektedir.
Malzemeye ve kalınlığa uygun kesim parametrelerinin belirlenmesi, odak konumunun kontrol edilmesi, doğru yardımcı gaz ve basıncın kullanılması ve nozülün uygun durumda tutulması çapak oluşumunun azaltılmasına yardımcı olur.
Hayır. Çapak oluşumu tek başına makinenin kalitesiz olduğunu göstermez. Burada makine kapasitesinin yanında kesim parametreleri, malzeme, gaz, odak, nozül ve proses yönetimide değerlendirilmelidir.
Evet. Sac kalınlığı değiştikçe lazer enerjisinin malzemeyle etkileşimi ve eriyen malzemenin kesim bölgesinden uzaklaştırılması için gereken proses koşulları değişebilir. Bu nedenle kalınlık, çapak oluşumunda dikkate alınması gereken önemli faktörlerden biridir.
Parçanın kullanım amacına ve kabul kriterlerine bağlıdır. Hafif çapak bazı uygulamalarda parçanın kullanımını engellemeyebilirken, hassas montaj veya yüzey işlemleri gereken parçalarda çapak alma gibi ek bir işlem gerekebilir.
Kaliteli lazer kesim sadece yüksek güçlü bir makineye sahip olmakla değerlendirilmemelidir. Bunun yanında malzeme ve kalınlığa uygun parametrelerin belirlenmesi, kesim kenarlarının kontrol edilmesi ve üretim sonrası kalite kontrol yapılması beraber değerlendirilmelidir.
