Fason Lazer Kesim Merkezi
 Teklif Al

Sac büküm işlemlerinde parçanın istenen açı ve ölçüye ulaştırılması kadar büküm sonrası bu ölçünün korunmasıda üretim kalitesi açısından son derece önemlidir. Burada pres veya abkant tezgahında uygulanan kuvvet kaldırıldığında sacın bir miktar eski formuna dönmesi geri esneme olarak adlandırılır. Bu durum malzemenin elastik özelliklerinden kaynaklanan doğal bir davranıştır. Büküm işlemi sırasında sacın bir bölümü plastik deformasyona uğrarken belirli bölgelerde ise elastik gerilmeler oluşmaya devam eder.
Burada uygulanan kuvvet kaldırıldığında elastik gerilmelerin etkisiyle parça bir miktar açılır veya hedeflenen geometriden uzaklaşır. İşte bu nedenle tezgahta verilen büküm açısı ile işlem sonrasında elde edilen gerçek açı her zaman birebir aynı olmayabilir. Özellikle hassas ölçü ve açı gerektiren parçalarda dikkate alınması gereken temel üretim parametrelerinden biri olarak bilinen sac büküm geri esneme yeterince hesaba katılmadığında ise; açı farklılığı ve çeşitli montaj problemlerine neden olabilir. Bu nedenle geri esneme sadece bükümden sonra ortaya çıkan küçük bir şekil değişikliği olarak değerlendirilmemelidir.
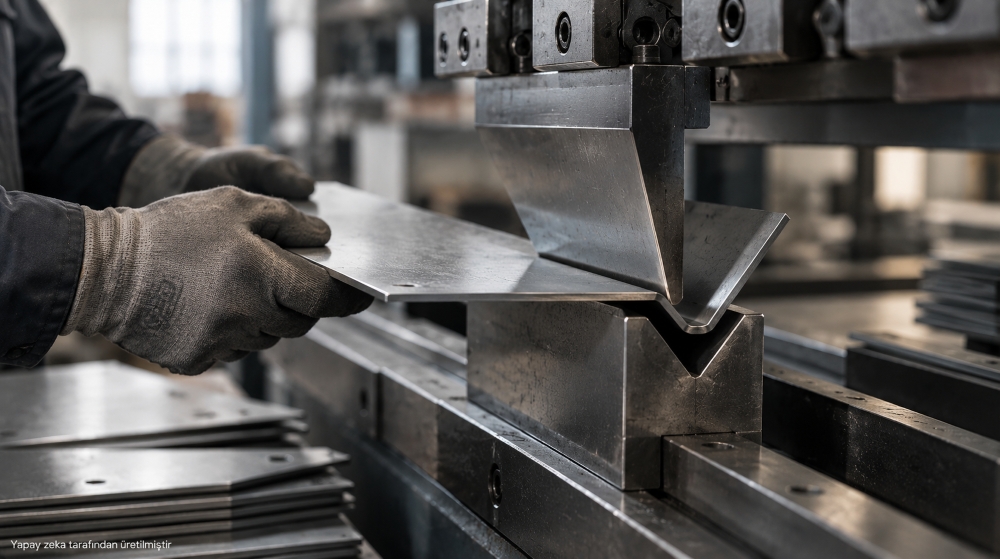
Büküm işlemi sırasında sac parça kalıp ve zımba arasında belirli bir kuvvete maruz bırakılır. Bu kuvvet, parçanın istenen geometriye ulaşmasını sağlar. Fakat malzemenin tüm bölgesi aynı şekilde kalıcı deformasyona uğramaz. Bu noktada meydana gelen büküm bölgesinde plastik deformasyonun yanında elastik deformasyonda bulunmaktadır.
Bu aşamada büküm kuvveti kaldırıldığında elastik olarak şekil değiştiren bölgeler eski durumuna dönmeye çalışır. Bunun sonucunda büküm açısında küçük bir değişim meydana gelir. Örneğin üretim sırasında 90 derece hedeflenen bir büküm, işlem sonrasında malzeme özelliklerine bağlı olarak birkaç derece daha açık hale gelebilir. Ancak bu değişimin miktarı her parçada aynı değildir. Malzemenin dayanımı; sac kalınlığı, büküm yarıçapı, büküm açısı, takım geometrisi ve birçok değişken geri esneme miktarını ciddi anlamda etkiler.
İşte bu nedenle sac büküm hataları değerlendirilirken sadece tezgah ayarlarına bakmak yeterli değildir. Burada malzemenin davranışınında üretim sürecinin bir parçası olarak değerlendirilmesi son derece önemli ve gereklidir.
Geri esnemenin miktarı tek bir parametre ile belirlenmez.Burada aynı büküm açısı ve aynı tezgah kullanılsa bile farklı malzemelerde veya farklı kalınlıklarda farklı sonuçlar alınabilir. Burada sac bükümde geri esnemeyi etkileyen faktörleri daha detaylı şekilde sıralamak gerekirse;
Malzemenin akma dayanımı, çekme dayanımı ve elastik davranışı geri esneme üzerinde doğrudan etkilidir. Daha yüksek dayanımlı malzemelerde büküm sonrasında ortaya çıkan geri esneme daha belirgin olabilir. Bu nedenle üretime başlamadan önce kullanılacak sacın mekanik özelliklerinin bilinmesi, büküm parametrelerinin buna göre belirlenmesine yardımcı olur. Aynı kalınlıktaki iki farklı malzemenin dahi aynı büküm sonucunu vermeyebileceği unutulmamalıdır.
Sac kalınlığı değiştikçe büküm sırasında oluşan gerilme dağılımıda değişir. Burada ilk olarak malzemenin türü ve mekanik özellikleri beraber değerlendirilmelidir. Çünkü bu şekilde geri esneme miktarı farklılaşabilir. İşte bu nedenle sac kalınlığı sac kalınlığı geri esnemeyi etkiler. Fakat burada sac kalınlığı tek başına belirleyici değildir. Bu noktada malzeme türü, dayanım özellikleri ve büküm geometriside beraber değerlendirilmelidir.
Büküm açısı ve iç büküm yarıçapı, parçanın maruz kaldığı deformasyonun dağılımını etkiler. Özellikle hassas açılara sahip parçalarda küçük bir geri esneme bile nihai ölçü üzerinde fark oluşturabilir. Bu noktada büküm yarıçapının değişmeside malzemenin büküm bölgesindeki davranışını değiştirir. İşte bu nedenle tasarım aşamasında belirlenen büküm yarıçapının üretim yöntemiyle uyumlu olması önemlidir.
Büküm kuvveti, malzemenin hedeflenen geometriye ulaşmasında temel parametrelerden biri olarak bilinmektedir. Burada yetersiz yada uygun olmayan kuvvet, parçanın istenen forma ulaşmasını zorlaştırabilir. Bununla beraber sadece kuvveti artırmak yerine esnemeyi tamamen ortadan kaldıran bir çözüm değildir. Uygun kuvvetin; malzeme, kalınlık, büküm açısı ve kullanılan takım geometrisi ile belirlenmesi gerekir.
Abkant preslerde kullanılan zımba ve kalıp geometrisi, büküm sonucunu doğrudan etkiler. Bu noktada kalıp açıklığı, zımba ucu, ve büküm yarıçapı gibi özelliklerin parçanın tasarımına ve malzemesine uygun şekilde seçilmesi gerekir. Çünkü uygun olmayan takım seçimi sadece geri esnemeyi artırmak ile kalmayabilir yüzey izleri, ölçü sapmaları ve istenmeyen çeşitli deformasyonlar gibi başka sac büküm hatalarıda oluşturabilir.
Geri esnemenin üretim açısından en önemli sonuçlarından biri parçanın hedeflenen açıdan sapmasıdır. Bunun yanında büküm hattının konumu ve nihai geometrinin ölçüleride burada etkilenebilir. Özellikle birden fazla büküm içeren parçalarda ölk bükümde oluşan küçük bir sapma sonraki bükümlerde birleşerek toplam ölçü hatasına dönüşebilir. Ayrıca parçanın montaj sırasında başka bir parçayla birleşmesi gerekiyorsa bu fark daha belirgin hale gelebilir.
İşte bu nedenle sac büküm toleransı, sadece teorik çizim ölçülerine göre değil, ayrıca üretim yönteminin gerçek davranışına göre değerlendirilmelidir. Seri üretimde aynı sonuçların doğru şekilde tekrarlanabilmesi için büküm parametrelerinin standartlaştırılması ve ölçüm kontrolü detayının düzenli şekilde yapılması büyük önem taşır.
Abkant bükümde geri esnemenin kontrolü için öncelikle kullanılacak malzemenin ve büküm geometrisinin özellikleri belirlenmelidir. Ardından uygun kalıp ve zımba seçilerek deneme bükümü yapılabilir. Elde edilen açı ölçülerek hedef açıyla karşılaştırılır. Arada var olan fark belirlendikten sonra tezgah parametrelerinde gerekli düzeltmeler yapılabilir.
Bu sayede malzemenin büküm sonrasında göstereceği geri dönüş üretim sürecinde hesaba katılmış olur. Hassas parçalarda sadece ilk parçanın kontrol edilmesi yerine belirli aralıklarla ölçüm yapılması üretim boyunca oluşabilecek sapmaların erken fark edilmesini sağlar.
Geri esneme, sacın mekanik özelliklerinden kaynaklanan doğal bir davranış olduğu için çoğu durumda tamamen ortadan kaldırılması mümkün değildir. Fakat uygun üretim yöntemleriyle etkisi azaltılabilir ve kontrol altına alınabilir.Bunun için;
Özellikle lazer kesim sonrasında bükülecek parçalarda iki üretim aşamasının birlikte değerlendirilmesi son derece önemlidir. Çünkü lazer kesim ile elde edilen parçanın dış ölçüleri ve büküm hattının konumu ne kadar hassas olursa olsun, sonraki bükümde oluşan açı ve ölçü değişikliklerininde hesaba katılması gerekir.
Sac bükümleri geri esneme, büküm kuvveti kaldırıldıktan hemen sonra malzemenin elastik deformasyon nedeniyle eski şekline kısmen dönmeye çalışmasından kaynaklanır. Burada malzemenin mekanik özellikleri, kalınlığı, büküm açısı ve yarıçapı geri esneme miktarını etkiler.
Uygun takım seçimi, doğru büküm parametreleri, malzeme özelliklerinin dikkate alınması ve deneme bükümleriyle geri esneme miktarının belirlenmesi geri esnemenin etkisini azaltmaya yardımcı olur.
Hayır. Farklı malzemelerin mekanik özellikleri birbirinden farklı olduğu için aynı kalınlıka ve aynı büküm koşullarında dahi farklı miktarlarda geri esneme görülebilir.
Evet. Sac kalınlığı büküm bölgesindeki gerilme ve deformasyon dağılımını etkileyebilir. Fakat geri esneme değerlendirilirken sadece kalınlığa değil, malzeme türüne ve diğer büküm parametrelerinede bakılmalıdır.
Evet. Geri esneme özellikle açı ölçülerinde sapmaya neden olabilir. Birden fazla büküm bulunan parçalarda küçük açı farklılıkları birleşerek nihai ölçülerde daha belirgin hatalara dönüşebilir.
Genellikle tamamen ortadan kaldırılması beklenmez. Burada amaç geri esnemeyi üretim sırasında öngörmek, uygun parametrelerle azaltmak ve parçanın hedeflenen toleranslar içerisinde üretilmesini sağlamaktadır.
