Fason Lazer Kesim Merkezi
 Teklif Al

Silindir biçiminde konik parçalar, sac veya metal levhaların belirli çap ve yükseklik ölçülerine göre kesilmesi ve silindir büküm yöntemiyle şekillendirilmesi sonucunda üretilir. Konik silindir büküm yöntemiyle işlemlerinde büyük çap, küçük çap, yükseklik ve malzeme kalınlığı gibi teknik değerler üretim planının temelini oluşturur. İşte bu nedenle doğru hazırlanmış olan bir açınım ve kontrollü büküm süreci, parçanın hedeflenen geometriye ulaşmasını sağlar. Buda her anlamda etkili sonuçlar elde edilmesine olanak tanır.
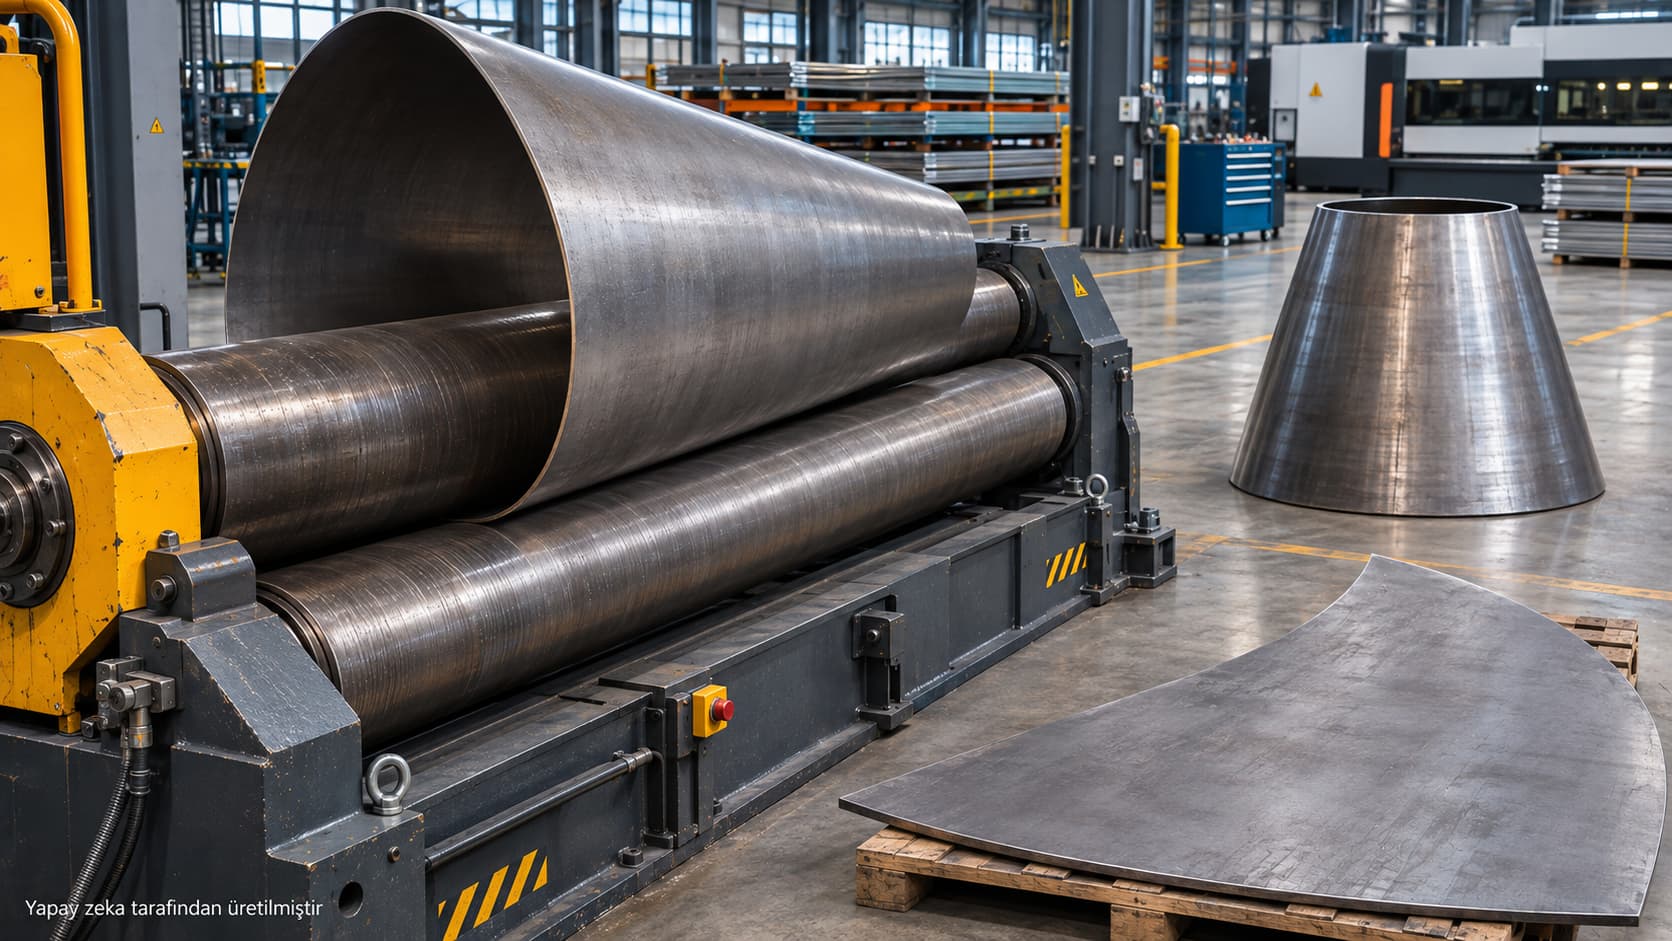
Konik parça üretiminde ilk aşama, parçanın geometrisini tanımlayan temel ölçülerin doğru bir şekilde belirlenmesidir. Özellikle büyük çap, küçük çap ve yükseklik değerleri, konik sac parça üretiminin hem açınım hesabını hemde büküm sürecini doğrudan etkiler. Üretim öncesinde parçanın teknik çizimi incelenerek ölçülerin hangi referans yüzeyden alındığı netleştirilmelidir. Çapların iç çap, dış çap veya orta yüzey çapı olarak tanımlanması, üretim doğruluğu ve hesaplama açısından son derece önemlidir.
Konik parçalar, iki farklı çapa sahip dairesel yüzeylerin belirli yükseklik boyunca birleşmesiyle oluşur. Bu geometrinin doğru tanımlanabilmesi için üç temel ölçünün bilinmesi gerekir;
Bu üç ölçü, parçanın eğimini, geometrisini ve açınım hesabını belirlemek için kullanılır. Aynı zamanda parçanın bir başka ekipmana veya gövdeye bağlanması gerekiyorsa bağlantı çapı ve toleranslarıda teknik çizimde belirtilmelidir.
Konik sac büküm işleminde malzeme türü ve sac kalınlığı, uygulanacak üretim yönteminin belirlenmesinde önemli rol oynar. Karbon çeliği, paslanmaz çelik ve alüminyum gibi farklı malzemeler, mekanik özelliklerine bağlı olarak büküm sırasında farklı davranışlar gösterebilir. Sac kalınlığı arttıkça gerekli büküm kuvveti, makine kapasitesi ve şekillendirme koşullarıda değişebilir. Özellikle burada kalın sactan konik parça imalatında malzemenin geri esneme davranışı, büküm yarıçapı ve yüzey bütünlüğü birlikte değerlendirilmelidir. Burada üretim planı hazırlanırken ise şu kriterler dikkate alınmalıdır;
Bu değerlendirmeler, üretim sırasında oluşabilecek ölçü farklılıklarının azaltılmasına ve parçanın istenen geometriye uygun şekilde hazırlanmasına yardımcı olur.
Konik sac parça üretiminde büküm işleminden önce düz levhanın, ilk olarak hedeflenen konik geometrinin açınımına göre hazırlanması gerekir. Kesik koni biçimindeki bir parçanın açınımı genellikle halka dilimi şeklindedir. Bu nedenle açınım hesabımda büyük çap, küçük çap ve yükseklik ölçülerinden yararlanılır. Konik parça açınımı, kesim öncesinde malzemenin doğru ölçülerde hazırlanmasını sağlar. Açınımın hatalı hesaplanması, büküm sonrasında büyük veya küçük çapın istenen değerden farklı çıkmasına neden olabilir.
Kesik koni açınımında kullanılan temel geometrik değerler ise; büyük çap, küçük çap, eğik yükseklik ve yükseklik olarak bilinmektedir. Bu noktada açınım hesaplaması ise formüllerle hesaplanır. Bu hesaplamalar, ideal geometrik kesik koninin açınımını verir. Bu noktada üretimde kullanılacak gerçek kesim ölçüleri ise malzeme kalınlığı, referans yüzey ve üretim yöntemine göre değerlendirilmelidir.
Konik silindir büküm süreci, parçanın teknik ölçülerine uygun şekilde hazırlanması, açınımın oluşturulması, sacın şekillendirilmesi ve nihai ölçülerin kontrol edilmesi aşamalarından oluşur. Üretim sırasında sadece hedeflenen çapların elde edilmesi yeterli değildir. Konik yüzeyin düzgünlüğü, iki uç arasındaki çap farkının korunması ve birleşim bölgesinin uygunluğuda değerlendirilmelidir.
Üretimin ilk aşamasında teknik resim incelenerek büyük çap, küçük çap, yükseklik ve sac kalınlığı gibi temel ölçüler doğrulanır. Ardından parçanın geometrisine uygun açınım doğru şekilde hazırlanır. Açınım kontrolünde kesim ölçüleri, halka diliminin iç ve dış yarıçapları, merkez açısı ve birleşim payları değerlendirilir. Ayrıca parçanın kullanım amacına göre belirlenen toleranslarda üretim planına dahil edilir. Bu aşamada yapılacak doğru hesaplama sonraki şekillendirme işlemlerinin daha kontrollü ilerlemesine yardımcı olur.
Açınımı hazırlanan sac parça, uygun kesim yöntemiyle levhadan ayrılır. Daha sonra konik form elde etmek için silindir büküm makinesinde şekillendirme işlemine alınır. Konik silindir büküm sırasında sacın iki kenarı farklı çevre uzunluklarına sahip olacak şekilde şekillendirir. Böylece silindirik bir gövde yerine bir ucu geniş, diğer ucu dar olan konik geometri elde edilir. Bu işlemde makine ayarları, merdane konumları, malzeme kalınlığı ve hedef çaplar birlikte değerlendirilmelidir. Özellikle kalın saclarda kontrollü ve kademeli şekillendirme yapılması, istenmeyen deformasyonların azaltılmasına yardımcı olabilir.
Büküm işlemi tamamlandıktan sonra parçanın hedeflenen konik geometriye uygunluğu kontrol edilir. Büyük çap, küçük çap ve yükseklik ölçümleri teknik resimdeki değerlerle karşılaştırılır. Ayrıca konik yüzeyin düzgünlüğü, kenarların birleşim durumu ve kaynak uygulanacaksa dikiş bölgesinin uygunluğu incelenir. Parçanın dairesel formunda bozulma, eksen kaçıklığı veya birleşim aralığı gibi durumlarda kontrol edilmelidir.
Konik parça üretiminde karşılaşılan hatalar genellikle ölçülerin yanlış tanımlanması, açınım hesabındaki farklılıklar ve malzeme özelliklerinin yeterince değerlendirilmemesinden kaynaklanır. Bu hatalar, büküm sonrasında parçanın hedeflenen çaplara ulaşmamasına veya montaj sırasında uyumsuzluk oluşmasına neden olabilir. Tüm bunlardan yola çıkarak üretim aşamasında dikkat edilmesi gereken başlıca hatalar şunlardır;
Bu tür sorunların önlenmesi için teknik çizim, açınım hesabı, malzeme özellikleri ve büküm parametreleri birlikte değerlendirilmelidir. Özellikle ölçü hassasiyeti gerektiren projelerde numune üretimi ve ilk parça kontrolü faydalı bir yaklaşımdır.
Konik silindir büküm ihtiyacı bulunan işletmeler için fason üretim hizmetleri, özel ölçülü metal parçaların teknik gereksinimlere uygun şekilde hazırlanmasına yardımcı olur. Özellikle farklı çap ve yükseklik değerlerine sahip konik parçaların üretiminde teknik çizim üzerinden değerlendirme yapılması, sürecin doğru planlanmasını sağlar. İşte bu noktada ALM Lazer silindir büküm hizmeti kapsamında sac ve metal levhaların istenen çap ve formlarda doğru şekilde şekillendirilmesine yönelik üretim çözümleri sunmaktadır.
Sizlerde konik parça üretiminde proje gereksinimlerinize uygun malzeme özelliklerini ve hedef ölçülerini birlikte değerlendirebileceğiniz teklifler için ALM Lazer ile iletişime geçebilir, merak ettikleriniz hakkında detaylı bilgi sahibi olabilirsiniz.
Evet. Uygun silindir büküm makineleri ve doğru üretim parametreleri kullanılarak sac malzemelerden konik parçalar üretilebilir.
Konik sac parça açınımı için büyük çap, küçük çap ve yükseklik ölçülerinin bilinmesi gerekir.
Silindir parçada gövdenin çapı boyunca sabit kalırken konik parçada bir uçtan diğer uca doğru çap değişir. Silindirik parçalar aynı çapta dairesel kesite sahipken konik parçalar büyük ve küçük çaplı iki farklı dairesel kesit arasında geçiş oluşturur.
Teknik resim, konik silindir büküm teklifinin doğru hazırlanmasını kolaylaştırır. Çizimde büyük çap, küçük çap, yükseklik, malzeme kalınlığı ve tolerans bilgilerinin bulunması üretim değerlendirmesi açısından önemlidir.
Konik sac parça üretiminde ölçü kontrolü, büyük çap, küçük çap ve yükseklik değerlerinin teknik resimle karşılaştırılması ile yapılır.
