Fason Lazer Kesim Merkezi
 Teklif Al

Lazer kesim işlemlerinde delik açılması, sadece teknik resimde belirtilen bir çapın sac üzerine aktarılmasından ibaret değildir. Özellikle küçük çaplı deliklerde malzemenin kalınlığı, türü, lazer kesim teknolojisi, kesim parametreleri ve istenen toleranslar beraber en doğru şekilde değerlendirilmelidir. Bu nedenle lazer kesimde delik çapı, üretim öncesinde tasarım ve proses açısından kontrol edilmesi gereken önemli ölçüdür. Çok küçük bir delik teorik olarak çizilebilir olsada aynı deliğin üretim sonrasında istenen geometrik doğruluk ve kenar kalitesiyle elde edilmesi her zaman mümkün olmayabilir.
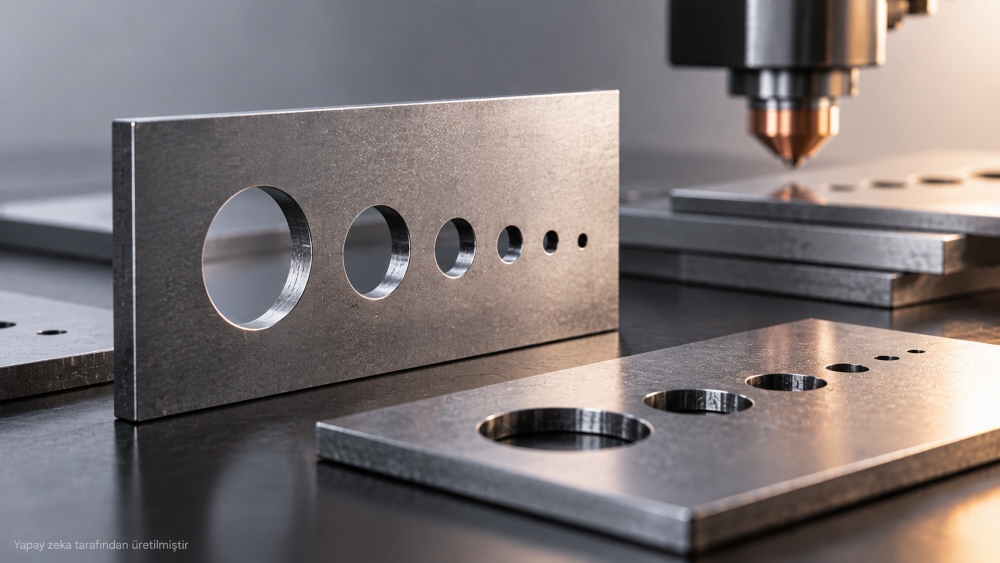
Minimum delik çapı, sadece parçanın üzerindeki bir ölçü değildir. Aynı zamanda kesim kalitesini, geometrik doğruluğu ve parçanın sonraki kullanımını etkileyebilen bir tasarım kriteridir. Özellikle küçük deliklerde lazer ışının hareket alanı daraldığı için kesim sırasında oluşan ısı, malzemenin davranışı ve kesim hızındaki değişimler deliğin gerçek geometrisini etkileyebilir.
Bu noktada teknik resimde belirtilen çap ve üretim sonrasında ölçülen çap arasında sapma oluşması bu nedenle mümkün olabilir. Ayrıca delik bir civata, pim, vida, bağlantı elemanı veya başka bir mekanik parçanın geçişi için kullanılacaksa sadece nominal ölçünün bilinmesi yeterli değildir. Burada delik çapının yanında gerekli lazer kesim toleransıda üretim öncesi muhakkak değerlendirilmelidir.
Minimum çelik çapı, bütün lazer kesim uygulamaları için geçerli tek değerle belirlenemez. Bu noktada üretim koşulları değiştikçe güvenli şekilde üretilebilecek en küçük delik ölçüsüde değişebilir. Burada delik çapını belirleyen en bilinen faktörleri sıralamak gerekirse;
Sac kalınlığı, küçük deliklerin üretilebilirliği üzerinde önemli bir etkiye sahiptir. Burada tercih edilen malzeme kalınlaştıkça lazer enerjisinin malzeme içerisindeki ilerleyişi, kesim süresi ve oluşan ısı miktarı değişebilir. Bu nedenle ince saclarda uygulanabilen bir lazer kesim delik ölçüsü daha kalın bir malzemede aynı kaliteyle üretilemeyebilir.
Çelik, paslanmaz çelik ve farklı alaşımlar lazer enerjisine aynı şekilde tepki vermez. Burada malzemenin ısıl özellikleri, yansıtıcılığı, mekanik yapısı ve kalınlığı küçük deliklerin kesim davranışını etkileyebilir. Dolayısıyla minimum delik çapı belirlenirken sadece sacın kalınlığı gibi detaylara bakılması yeterli değildir. Aynı zamanda kullanılan malzemenin özellikleride proses değerlendirmesine dahil edilmelidir.
Kullanılan lazer kaynağı, makinenin teknik kapasitesi, optik sistem, yardımcı gaz ve kesim parametreleri üretilebilir minimum deliği etkileyebilir. Bu nedenle lazer kesimde minimum delik çapı uygun değer, kullanılacak makine ve üretim koşullarıyla birlikte belirlenmelidir.
Deliğin sadece çapı değil, geometriside son derece önemlidir. Dairesel delikler dışında oval, slot veya farklı geometrilere sahip açıklıklarda lazer kafasının hareket şekli ve kesim yolu değişir. Bu noktada çok küçük ve karmaşık geometrilerde teorik tasarım ile gerçek parça geometrisi arasında daha fazla sapma oluşabilir. Bu nedenle teknik resimde delik ölçüsünün yanında geometrinin kullanım amacıda kesinlikle dikkate alınmalıdır.
Lazer gücü, kesim hızı, odak konumu ve diğer proses parametreleri delik kalitesini doğrudan etkileyebilir. Bu noktada küçük deliklerde kesim yolunun kısa olması ve lazerin dar bir alanda çalışması nedeniyle parametrelerin doğru ayarlanması daha kritik hale gelir. Çünkü uygun olmayan parametrelere deliğin çapında, daireselliğinde veya kenar yüzeyinde çeşitli kalite sorunlarına yol açabilir.
Sac kalınlığı ile minimum delik çapı arasında önemli bir ilişki bulunur ancak bunu bütün üretimler için geçerli kesin bir matematiksel oran olarak değerlendirmek doğru değildir. Bu noktada bazı üretim uygulamalarında delik çapının sac kalınlığına oranı pratik bir referans olarak kullanılabilir. Fakat malzeme türü, lazer teknolojisi, makine kapasitesi ve istenen tolerans değiştiğinde uygun minimum çapta değişebilir. Bu nedenle “minimum delik çapı=sac kalınlığının x katı” şeklinde evrensel bir kural yerine ilgili üretim koşullarına göre teknik değerlendirme yapılması çok daha sağlıklı olur.
Deliğin çapı küçüldükçe üretim sürecinin hassasiyeti ve proses kontrolünün önemi artar. Bu noktada küçük deliklerde karşılaşılabilecek başlıca etkiler ise şunlardır;
Teorik olarak dairesel tasarlanan bir delik, üretim sonrasında ideal daireselliğinden sapabilir. Burada çap küçüldükçe bu geometrik farklılıkların parçanın kullanımına etkisi daha önemli hale gelebilir.
Küçük deliklerde kesim koşullarına bağlı olarak çapak, yüzey pürüzsüzlüğü veya kesim kenarında istenmeyen değişimler ortaya çıkabilir. Bu nedenle sadece deliğin ölçüsü değil, deliğin kenar kaliteside kontrol edilmelidir.
Teknik resimde belirtilen nominal delik çapı ile üretimde elde edilen gerçek ölçü arasında tolerans dahilinde bir fark bulunabilir. Hassas bağlantı gerektiren parçalarda bu farkın kabul edilebilir sınırlar içerisinde olması ise oldukça önemlidir.
Lazer kesim sırasında malzemeye aktarılan ısı özellikle birbirine yakın çok sayıda küçük delik veya dar geometriler bulunan parçalarda önem kazanabilir. Burada ısıl etkinin artması, parçanın lokal geometrisinde değişikliklere ve ölçü sapmalarına neden olabilir.
Lazer kesim öncesinde deliklerin sadece CAD çizimindeki nominal çapları kontrol edilmemeli aynı zamanda üretilecek parçanın kullanım amacı ve gerekli hassasiyet seviyeside kesinlikle değerlendirilmelidir. Özellikle;
beraber değerlendirilmelidir. Örneğin lazer kesim sonrasında parça bükülecekse deliklerin büküm hattına olan konumuda önem kazanabilir. İşte bu nedenle sadece kesim aşamasının değil, parçanın bütün üretim sürecinin tasarım aşamasında dikkate alınması gerekir.
Tek bir evrensel minimum çap bulunmaz. Uygun ölçü sac kalınlığı, malzeme türü, lazer kesim ve istenen toleransa göre belirlenir. İşte bu nedenle belirli bir parça için minimum çap üretim koşullarıyla birlikte değerlendirilmelidir.
Evet. Sac kalınlığı arttıkça küçük deliklerin kesim davranışı değişebilir. Ancak minimum delik çapını sadece sac kalınlığı belirlemez malzeme ve kesim teknolojiside dikkate alınmalıdır.
Uygun makine, malzeme ve kesim parametreleriyle küçük delikler üretilebilir. Fakat deliğin küçülmesi ve kenar kalitesi açısından daha hassas bir üretim süreci gerektirir.
Kesim sırasında lazer ışının malzemeyle etkileşimi ve yansıması nedeniyle proses kontrolü önem kazanır. Burada “lazer çakması” olarak ifade edilen durumun teknik olarak neyi tanımladığı, kullanılan makine ve üretim koşullarına göre ayrıca değerlendirilmelidir. Bu nedenle küçük deliklerde uygun kesim parametrelerinin belirlenmesi oldukça önemlidir.
Hassas üretim gerektiren parçalarda teknik resim, delik çapının ve ilgili toleransların açık şekilde tanımlanması açısından büyük önem taşır. Burada kritik deliklerde sadece nominal çapın değil, gerekli toleransın ve kullanım amacınında belirtilmesi üretim sürecini oldukça kolaylaştırır.
Delik çapı toleransı parçanın kullanım amacı, bağlantı şekli, malzeme, sac kalınlığı, lazer kesim teknolojisi ve üretim kapasitesi dikkate alınarak belirlenmelidir. Burada toleransın gereğinden sıkı tanımlanması üretim maliyetini ve proses gereksinimlerini artırabilir. İşte bu nedenle teknik olarak gerekli olan toleransın belirlenmesi ve üretiyle üretim öncesinde değerlendirilmesi önemlidir.
